干这行的老板,十个里有八个开口就问这个问题。其实这题没有标准答案,答案藏在你的料里、场地里和账本里。
看料源,料跟着活走还是活等着料
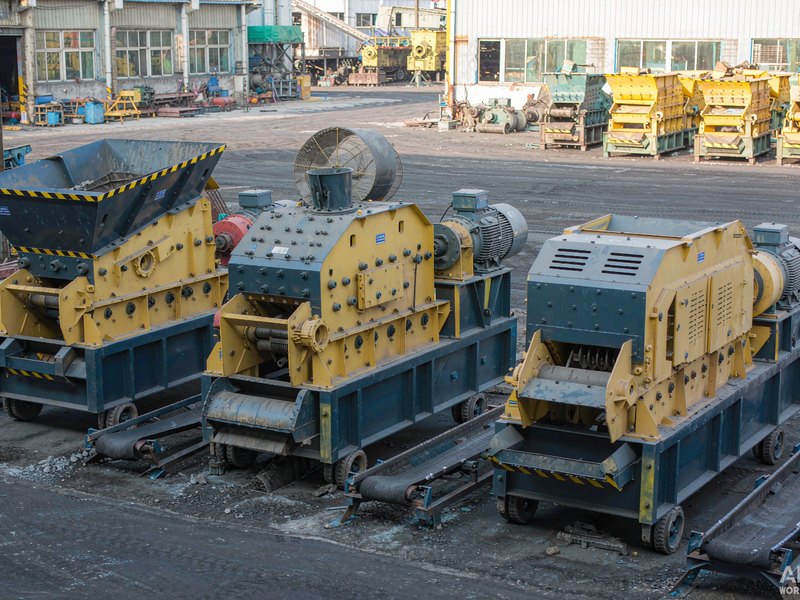
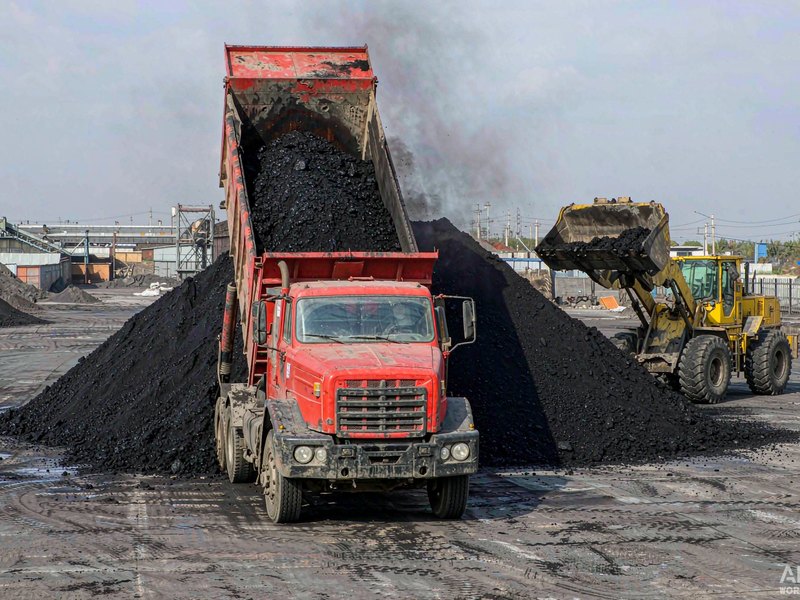
固定式生产线适合料源又稳又大的场子。比如长期收一个城区的铣刨料,料堆一年到头不见底,线一天开八到十个小时,基础、钢构、皮带廊都砸下去之后,产能稳、故障少,三四个工人就能盯住,摊到每吨上的电费和折旧都低。规划的时候别光盯着头一两年的料,场子租期是三年还是五年、料源能不能续上,直接决定这笔基础投入值不值。
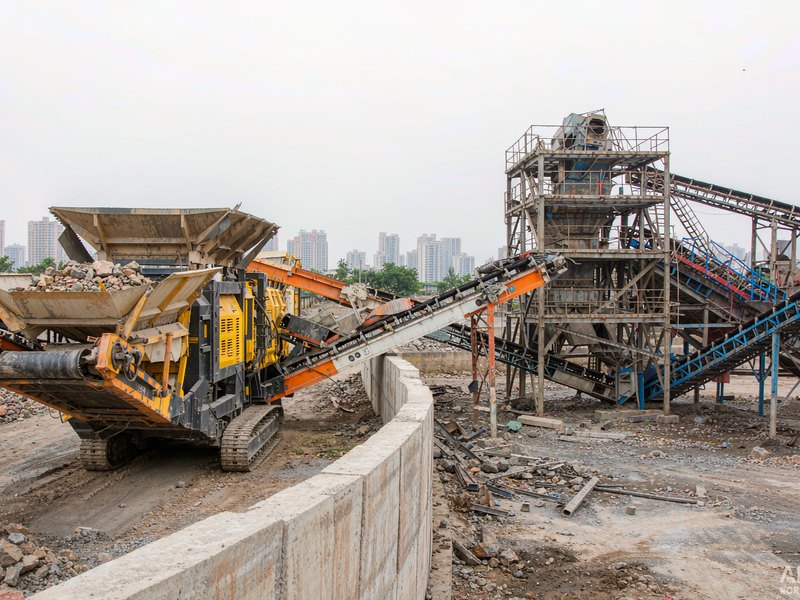
要是活跟着工程走,这个标段干两个月,下个点又在三十公里外,设备拆一次装一次,吊车费加基础就得搭进去不少。这种活就该移动式上,车开到料堆边上直接干,转场自己爬上板车就走。
看账本,摊到每吨上算
移动式省掉的是倒运费。铣刨料从工地拉回固定场,装卸加运输每吨十几二十块很常见,而且每倒一次车,块料多碎一遍,细粉多一截,扬尘也大。移动站贴着料堆干活,这部分钱直接省下来。固定式省的是电费和人工,产量上来之后,每吨的综合成本反而更低。还有一点常被忽略:不少移动机型自带柴油动力,工地没电也能干活,但每吨油耗得算进成本;固定式离不开工业电,进场前先把增容手续办了,这笔钱和排队时间都要提前排。
看场地,地盘说了算
固定线吃场地。原料区、成品区、设备区加起来,像个模样的场子没有十几亩转不开,还要硬化地面、修排水。移动式对场地的要求松得多,一块两千平的空地,铺点碎石就能开工,用完恢复原样,跟业主也好交代。城区周边找场子的朋友都懂,能批下来的大块空地越来越少,这也是移动式这几年吃香的现实原因。
两条腿走路的人不少
干了几年你会发现,不少老手是固定线为主、另配一台移动筛分车在外头跑,固定线吃大料源,移动车出去接零活,互不耽误。新入行的朋友别急着一步到位,先把手头的料源摸清楚,算清每吨的进出账,设备自然就选出来了。选型这事的顺序是先有料、再有场、后有机,顺序倒了,多好的设备都是摆设。