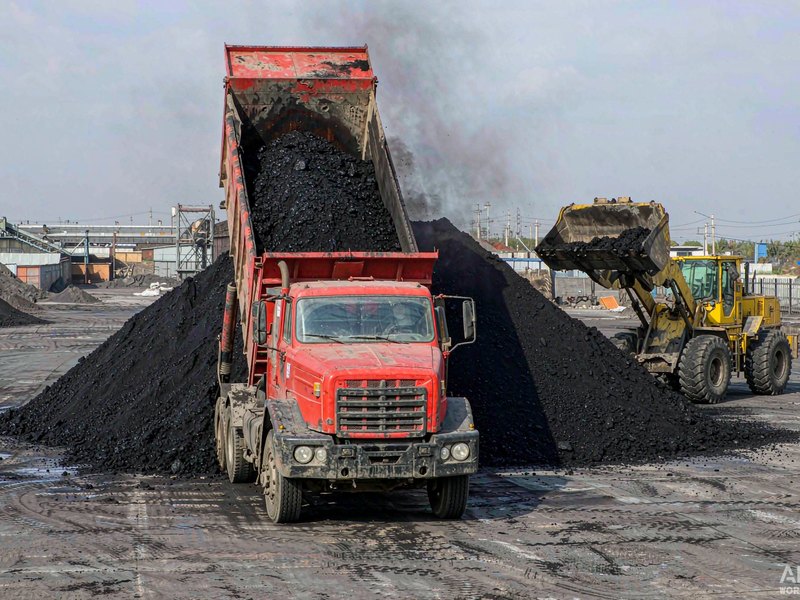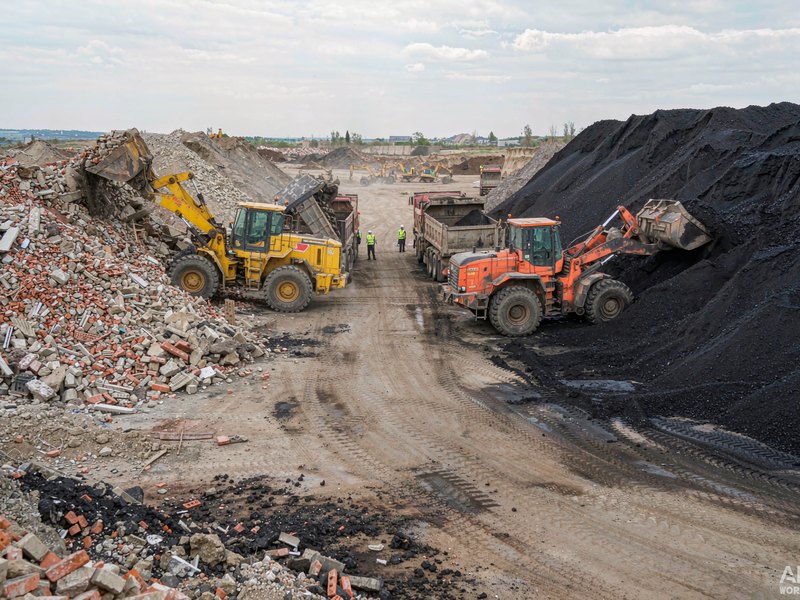
打算上铣刨料加工的朋友,选型这一步犯迷糊的不少。市面上机型名字听着都差不多,实际上各有各的脾气,配错了不但是花冤枉钱,整条线的产能和出料成色都会被拖累。今天把常见几种挨个说一遍。
反击式破碎机
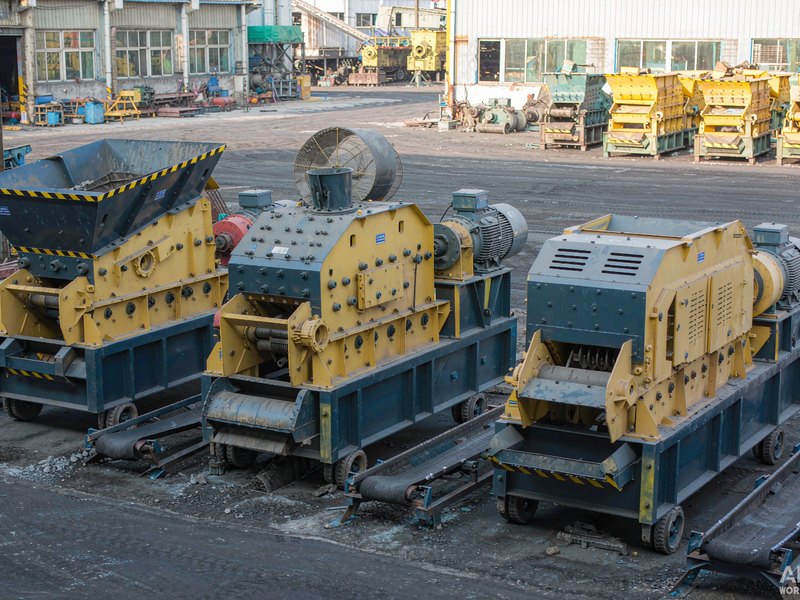
这是铣刨料线上的熟面孔。板锤打击加料衬反击,破出来的料粒形好、过粉碎相对少,含水含油的料也不容易堵腔。短板是板锤磨损快,遇到混进来的水泥块、钢筋头,磨损成本往上蹿,所以反击破前面一般都要配除铁器和拣杂平台,把硬家伙提前拦下来。国内大中修项目上,反击破配套固定线的居多,产量稳定,维护也熟练。
锤式破碎机
锤头多、打击面广,处理量做得上去,对进料里带点杂质也能对付,价格相对友好。但它容易把料打过碎,细粉偏多,做热再生掺料的时候成色吃亏,更多用在以水稳料为主的线上。锤头和篦条的更换频率也得提前算进成本,赶上硬料,一个月换一轮不稀奇。
双齿辊和对辊机型
这类机型走的是"剪和挤"的路子,靠两个相向转动的辊子咬料,过粉碎少、出料均匀,对保住沥青膜比较友好,这两年在RAP精加工线上用得多了起来。代价是进料块度不能太大,辊面磨损后要堆焊修复,对前道除杂的要求也高,铁器进辊就是大事故。
破碎筛分一体机
严格说这不是一种破碎原理,而是一种组合方式:给料、破碎、筛分装在一个车架上,履带或者轮胎带着走。对经常转场的加工点很实在——设备开到料堆边上,接上动力就出料,省下往返倒运的油耗和台班。缺点是单个环节的配置不如固定线舍得堆,产量上限也低一些。
怎么挑不踩坑
记三条:看料源,杂质多不多决定前道除杂怎么配;看用途,做热再生掺料的,过粉碎指标往严里挑,做水稳的可以宽一些;看转场频率,一年挪好几个地方就上移动式。机型没有万能的,跟自己的料和手里的单子对上号,才是对的设备。